

У основній технології неруйнівного тестування ультразвукове виявлення недоліків широко використовується завдяки легкому для перевезення обладнання, високою точністю вимірювання, точним розташуванням та характеристикою внутрішніх дефектів. У цьому документі в основному вводиться характеристики форми хвиль різних типів внутрішніх дефектів у великих потовгах валів, виявлених методом ультразвукового виявлення недоліків, та аналізує причини утворення дефектів.
Основна князя ультразвукового виявлення недоліків
Відповідно до класифікації типу індикації, ультразвукове виявлення недоліків можна розділити на метод проникнення, метод стоячої хвилі та метод відображення імпульсу. Серед них метод імпульсного відображення можна розділити на A, B, C три типи відображення відповідно до методу відбиття та вмісту відображення, оскільки виявлення ультразвукових недоліків A A-типу може не лише показати глибину внутрішніх дефектів, але також може бути якісними та кількісними дефектами, тому він також найбільш широко застосовується.

Загальний аналіз дефектів
Модель випробувального обладнання, що використовується в цій роботіYushi yut -2800 ультразвуковий детектор недоліків, і розмір дефектів визначається еквівалентним методом, а чутливість - φ2 внизу.
1. Генерація внутрішніх включення
Внутрішні включення в кування, як правило, є ендогенними включеннями, - це рідка сталь у процесі окислення, десульфуризації, такий вид включення до продуктивності заготовки матиме поганий вплив, і в серйозних випадках можуть призвести до прямого перелому кування. Це пояснюється тим, що наявність включення не тільки блокує безперервність металевої матриці, але й стає походженням тріщин, легкими у формуванні концентрації напруги в гострі кути і в кінцевому рахунку утворення мікрокрок. Наявність включення мало впливає на силу самої заготовки, але має більш значний вплив на усадку, подовження та інші властивості, і має найбільший вплив на значення впливу міцності.
Існує три поширені форми хвиль для виявлення декількох типів включення. Дефекти точок, коли нижня хвиля чітко видно, між нижньою хвилею і початковою хвилею виявилося кілька гребенів хвиль низької інтенсивності, відповідно до його висоти для визначення розміру дефекту. Дефекти ременя зазвичай проявляються в окружному симетричному положенні піків хвиль дефектів заготовки, тоді як дефекти смуг проявляються, коли зонд інспекції переміщується в певному напрямку на поверхні кування, сигнал хвилі дефекту не зникає.

2. Генерація внутрішніх тріщин
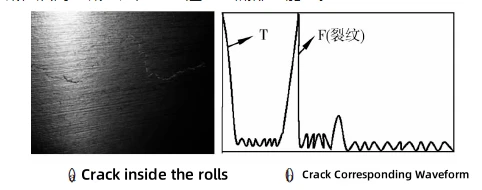
Великі потовги в валах у куванням теплової обробки або остаточного процесу термічної обробки призведуть до великого стресу, в напрузі занадто високий, або концентрація напруги заготовки призведе до невеликих тріщин, при цьому розширення тріщин з часом призведе до перелому заготовки, тому внутрішні тріщини не дозволяться з’являтися. Пік такого типу хвилі дефекту тріщин зазвичай "гострий і високий", а дно хвилі є широким. У додаванні цей тип тріщини на ультразвуковому виявленні внизу хвилі, і кількість відбитків нижньої хвилі має значний вплив на відсутність тріщин, явно може виявлятися багато разів нижньою хвилею, тоді як у присутності тріщин, нижня хвиля є лише часом чи ні. Це тому, що є тріщини, тріщини у порожнечі для вакууму або осадженням наповненого газом, звукову хвилю важко пройти через тріщину, в той час як тріщини біля маленьких тріщин волосся також зроблять ультразвукову хвилю сильно ослаблену, тим самим різаючи ультразвукову енергію, щоб досягти дна заготовки.
3. Генерація "білої плями"
Оскільки білі плями вирізають безперервність матриці, вони можуть легко призвести до розтріскування в наступному процесі очищення тепла або спричинити розтріскування через певний проміжок часу, тому білі плями заборонені дефекти сталі. Оскільки тріщини білих плям зазвичай стикаються, ці гострі кути неминуче спричинить втрата енергії, в процесі виявлення недоліків матиме певний вплив на нижню хвилю. Більшість поглядів на те, що "біла пляма" викликається високим вмістом водню, водень у сталі зазвичай ділиться на дифузний і нестабільний водень, і може спричинити білу точку водню, як правило, дифузний водень, частина вмісту водню досягає певного рівня після того, як міцність на перелом сталі буде значно зменшена, що призведе до того, що призводить до виникнення руйнування водневого руйнування. Експерименти з дегідрування сталі CR5 (TDS) довели, що це може бути розсіяне. Експерименти TDS (TDS) довели, що критична температура дифузного водню протягом 350 ~ 400 градусів, тобто більше, ніж цей температурний діапазон, вивільнення водню при кімнатній температурі є стабільним станом, властивості водню CR5 не впливають.

Білі плями різкі, численні та незалежні один від одного, і мають значний вплив на кількість дно та відбиті хвилі.
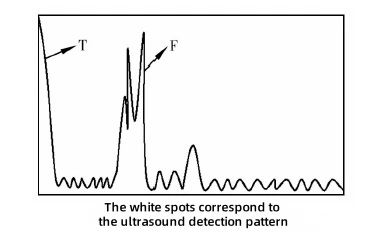
Білі плями - це по суті мікро тріщини з невеликими ширинами, тому їх чутливість до виявлення потрібно покращити під час виявлення недоліків, а нижня хвиля зникає, коли білі плями сильні.
4. Генерація форми хвиль трави
Ультразвукові хвилі в процесі розповсюдження, коли стикаються в акустичному опорі різних інтерфейсів, призведе до ослаблення розсіювання, коли матеріальне зерно буде грубим, через ослаблення розсіювання є серйозним, воно спричинить явище "форми форми форми трави". This waveform for the material 30Cr1Mo1V, flaw sensitivity of Φ2 flaw detection results, testing standards for JB/T 1265-2002, it can be seen due to the decline in the signal-to-noise ratio, the noise wave and the defect wave mixed together, it is difficult to distinguish between the defects to bring about difficulties in the determination of defects, but due to the grass-like wave is usually due to the Розмір зерна, спричинений великим розміром зерна, як правило, через повторне лікування термічної обробки можна усунути за рахунок зменшення розміру зерна.

5. Генерація включення витоку
Включення витоку - це включення, які видно неозброєним оком на поверхні заготовки після грубої обробки, і такі дефекти не допускаються в стандартах виявлення недоліків.

Генерування включення витоку можна пояснити внаслідок переміщення дефектів, близьких до серця до поверхні внаслідок зміни положення, що виникає в процесі напруги в процесі виплавки. Під час процесу кування, частини поверхневої зони піддаються тристороннім стисненим напруженням, що робить ступінь деформації в цій частині дуже мала, тоді як у внутрішній частині кування піддається невеликій поперечній силі. Відповідно до принципу найменшого опору, організація зерна у двосторонній силі призведе до великого розширення вздовж осьового напрямку; Крім того, у зовнішній частині кування, завдяки розширенню центральної частини ролі меншого ступеня деформації, деформація цієї частини деформації в свою чергу буде діяти в центрі деформації більших ділянок, так що деформація центральної області деформації відбувається вгору або вниз.
Взяття засмучення як приклад, коли верхній диск, що засмучує, натискається вниз, якщо дефекти розташовані в інваріантній зоні, тенденція цієї частини дефектів, що вживаються в серце кування, більша, ніж можливість поширення на периферію, і тому можливості витоку під час обробки зменшуються. Однак, коли дефект розташований поблизу серця, згідно з принципом найменшого опору, ця частина дефекту має тенденцію до розширення поверхні, що може призвести до витоку цієї частини дефекту під час обробки, що може бути однією з причин генерації включення витік у кування роторів і кол.

На закінчення
Вищезазначений аналіз коротко вводить використання ультразвукового тестування великих валів, коли було проаналізовано кілька загальних дефектів в характеристиках форми хвилі та його причин, але в фактичному процесі виявлення зіткнулися з різноманітними специфічними проблемами, які вимагають оператора на додаток до оволодіння основними знаннями виявлення недоліків, але також на процесі заготовки, такого, наприклад, без посмішки, придушення, що не має розуміння роботи. Якщо у вас є якісь труднощі вимірювання, ласкаво просимо, щоб надіслати свою заготовку. Юші надасть вам професійні рішення!